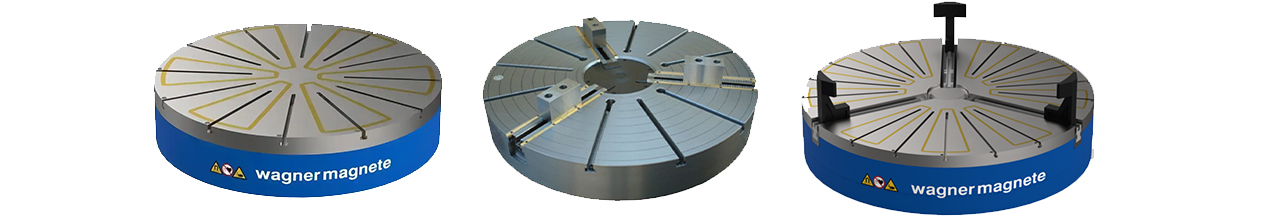
在金属加工车间里,Wagner Magnete 卡盘正在成为高精度磨削、车削和铣削环节中的关键装备。所谓 Wagner Magnete 卡盘,并不是单一产品,而是一整套以磁性吸持为核心的工件夹紧解决方案。它涵盖电磁卡盘、电永磁卡盘、圆形卡盘、矩形卡盘、径向极卡盘和模块化磁性夹紧板。对于薄壁件、环形件、法兰、轴承套圈、模具钢板块等难装夹零件来说,Wagner Magnete 卡盘的价值在于:不用机械压板、不用大量垫块、不用反复找正,就能把工件“稳稳吸住”。
传统夹具在加工薄件时常常带来变形。压板一紧,工件微弯;刀具一切,振动传递;精磨之后拆下工件,回弹让尺寸全变。Wagner Magnete 卡盘采用大面积磁极接触,使夹持力沿工件底面均匀分布,从根源上降低局部应力。尤其是在 μm 级磨削、硬车削、深磨、HSC 高速加工中,Wagner Magnete 卡盘可以显著减少装夹变形和工艺误差。
从结构上看,Wagner Magnete 卡盘通常由钢制基体、铜绕组、极板和密封结构组成。绕组被封装在下部,抗振动、防潮气;极板是可修磨、可更换的易损件;磁路经过优化,使电能消耗与吸持力之间达到较优平衡。圆形 Wagner Magnete 卡盘可做径向磁极,用于轴承环、法兰、齿轮坯等回转类零件的中心定位;矩形 Wagner Magnete 卡盘适合模具板、滑块、导板、刀具坯料等大平面零件;分段式 Wagner Magnete 卡盘则能拼成超大工作台,满足大型机床和重型板材处理需求。
在电永磁版本中,Wagner Magnete 卡盘的工作方式更具现代制造友好性:充磁时由控制器发出短时电流脉冲,建立磁场所需能量很小;加工过程中卡盘不再持续通电,因此几乎不产生温升。温升小,意味着卡盘本体不会因发热而膨胀,工件不会因热位移而超差。这对坐标磨、圆磨、五轴加工和精密模具制造尤为关键。
Wagner Magnete 卡盘的另一个关键词是“安全保持”。在电永磁系统中,即使外部断电,磁路仍由永磁部分维持吸持;在电磁系统中,则需要通过控制器、蓄电池或安全回路保证失电状态下的保持能力。无论哪种路线,Wagner Magnete 卡盘的目标都是让操作者在开机前放心、在加工中安心、在卸件时可控。
配套控制环节也决定卡盘表现。Wagner Magnete 卡盘通常不是单独工作,而是与磁极反转控制器、退磁程序、监控软件和机床 PLC 联动。控制器决定充磁电流曲线、保持力档位、退磁脉冲数量和剩余磁水平。好的 Wagner Magnete 卡盘配上好的控制逻辑,可以实现“夹得牢、不变形、放得开、无残磁”。
在模具行业,Wagner Magnete 卡盘正在替代部分传统虎钳和压板系统。一套模具钢从粗铣到精磨,如果每次都拆装压板,辅助时间可能比切削时间还长。换成 Wagner Magnete 卡盘后,操作者把工件放到极板上,启动控制器,几秒内完成装夹;加工结束后再执行退磁松开,工件不会被剩磁“粘”在卡盘上,也不需要锤敲撬杠。
在汽车零部件产线,Wagner Magnete 卡盘用于轴承环硬车、刹车盘磨削、传动件批量加工时也展现出高节拍优势。环形极距、同心极距、9 mm / 18 mm 标准极距等设计,让薄件和片状件也能获得均匀吸力。过去薄钢板磨削容易翘曲,现在通过 Wagner Magnete 卡盘加多级保持力控制,可以先小力预夹、再大力加工、最后弱磁松件,变形量明显下降。
当然,Wagner Magnete 卡盘并非万能。非铁磁材料如铝、铜、不锈钢某些牌号、塑料和复合材料,不能直接用普通电磁卡盘吸住;工件底面如果有大间隙、切屑、油污或严重不平,也会削弱磁路。因此现场使用时,清洁极板、选用极靴、使用可动极延伸件、配合零位系统,都是发挥 Wagner Magnete 卡盘性能的必要动作。
从行业趋势看,Wagner Magnete 卡盘正在向“智能化装夹单元”演进。它不再是被动吸盘,而是机床数据流中的一部分:卡盘状态可监控,保持力可记录,退磁结果可追踪,控制器可远程调用参数集。对于数字化车间来说,Wagner Magnete 卡盘意味着装夹数据不再黑箱。
未来,随着精密制造对“零变形装夹”的要求提高,Wagner Magnete 卡盘会在半导体设备零件、医疗器械零件、航空航天薄壁结构、新能源电机端盖和模具智能制造中继续扩张。谁能把磁路设计、极板工艺、控制器算法和机床集成做深,谁就能把 Wagner Magnete 卡盘从“好用的夹具”升级为“工艺稳定性装置”。