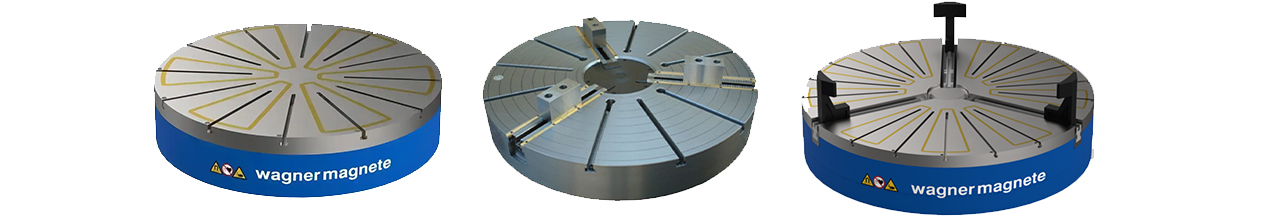
瓦格纳电磁铁这个词,在不同行业里长着不同面孔。在机床里,它是夹紧磁铁、吸盘绕组、极板下的铜线圈;在自动化里,它是机器人抓钢板的小方磁块;在港口和钢厂里,它是吊废钢、吊钢板、吊切屑的圆盘电磁铁;在产线上,它又可能是分料、剔废、金属探测和磁选环节里的磁源。归根到底,瓦格纳电磁铁解决的是一件事:让铁磁物体在该停的时候停住,该走的时候松开。
机床用瓦格纳电磁铁最讲究“精细”。它不能只会“啪一下吸死”,而要根据工件刚度调节磁力。薄铝不适用普通方案,薄钢片又不能吸变形;因此机床电磁铁往往配合控制器做电流闭环、电压闭环和多级保持。绕组封装在基体内,极板承受切屑和冷却液冲刷,磁路要在温升、漏磁、吸力和能耗之间取得平衡。高级瓦格纳电磁铁甚至会记录每次充磁曲线,和上次加工做比对,判断极板是否磨损、电缆是否老化、工件是否放歪。
搬运用瓦格纳电磁铁最讲究“可靠”。废钢场里的圆盘电磁铁,直径大、线圈厚、密封等级高,要在雨雪、粉尘、冲击和连续通电下工作数小时不跳闸。它不怕脏,但怕绝缘失效、怕电缆破皮、怕整流器过热、怕突然失电砸落重物。因此起重瓦格纳电磁铁通常配蓄电池后备、双绕组、温度保护、电流监视和吊具联锁。这里评价电磁铁不是“吸不吸得上”,而是“一千次吊装里有没有一次失控”。
分选与处理用瓦格纳电磁铁最讲究“干净”。磁选机里的电磁滚筒、皮带除铁器、有色金属预处理线上的磁源,要把铁件从混杂物料里揪出来,又不能把磁性传给下游零件。退磁做不好,后面传感器误报、轴承吸屑、焊接弧偏、涂层针孔都会接踵而至。所以瓦格纳电磁铁体系里,磁铁和退磁器从来是一对:有磁化,就得有可控退磁;有吸持,就得有低剩磁松开。
在自动化上下料中,瓦格纳电磁铁比很多人想象中更灵活。机器人末端装几块条形电磁铁,就能抓冲压板、矽钢片、法兰坯、小模架;换型时不用换机械手指,只需要在 PLC 里切换吸力档和释放延时。对于多品种小批量产线,这种“软夹具”能省掉一大堆非标夹爪库存。当然,它也有边界:工件必须铁磁、表面不能太脏、堆叠件不能互相磁粘连、安全链必须兜底。
瓦格纳电磁铁的技术核心在磁路和散热。同样体积,极靴材料好、叠片处理细、绕组槽满率高、冷却风道合理,吸力就能做更大;但吸力大不代表好用,如果温升把极板顶变形,加工精度就完了。因此高端瓦格纳电磁铁往往采用低温升设计、间歇工作制、脉冲励磁或电永磁混合结构。电永磁版本尤其适合机床:充磁用脉冲,加工不发热,断电也保持,既像电磁铁一样可控,又像永磁铁一样省电。
维护瓦格纳电磁铁有几个老经验。听声音:合闸若有异常撞击或啸叫,可能极板松动或工件没放平;摸温度:局部过热往往意味着气隙过大或绝缘老化;看极面:划痕深了要修磨,锈蚀多了要防锈,切屑堆了要吹净;查电缆:插头受潮是电磁铁故障高发点;测剩磁:加工完工件若还能吸住铁粉,说明退磁程序没配好。很多现场把“电磁铁不吸了”当成线圈烧了,其实一半以上是极面铁屑短路或控制器报警锁定。
在绿色制造语境下,瓦格纳电磁铁也在变。过去起重电磁铁一吊就是几小时连续通电,能耗和发热都高;现在更多方案用“抓取瞬间强磁、保持阶段节能、释放前退磁”的脉冲逻辑。机床里更是如此:电永磁夹板加工过程零功耗,只有换件那两秒耗电。对工厂来说,瓦格纳电磁铁不再只是功能件,而是能耗账单的一部分。
展望未来,瓦格纳电磁铁会更深地嵌入工业控制网络。磁铁本体带温度、电流、磁场强度传感;控制器根据工件材质自动选磁化曲线;MES 记录每批次装夹力和退磁结果;安全系统在主轴、机器人和吊具之间做联合互锁。到那时,瓦格纳电磁铁不再是“通电解铁”的电气件,而是工业磁动力系统的执行终端。
无论是机床上的微米级夹持,还是钢厂里的吨级吊装,瓦格纳电磁铁的底色都没变:用磁场代替机械接触,用可控磁力提高柔性。变的只是控制更聪明、磁路更高效、残磁更低、系统更安全。