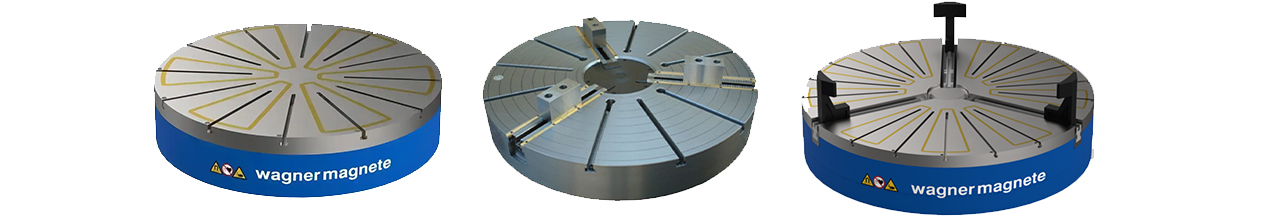
如果说卡盘更偏向回转类零件和磨削场景,那么 Wagner Magnete 电磁夹板更像是模具车间、平板加工和重型铣削里的“磁装夹工作台”。它通常是一块方形或矩形钢板状夹持平台,内部布置磁极阵列,表面可开 T 槽、螺纹孔、定位孔和极靴安装位。Wagner Magnete 电磁夹板的价值,是用一整块平面把模具钢、导轨块、滑块、电极板、治具坯料“贴平吸牢”。
在模具厂,最典型的画面是:一块 800×500×300 的模具钢,六面都要加工。用传统压板,每翻一面就要拆装一次,定位基准还容易丢;用 Wagner Magnete 电磁夹板,先把底面吸住做粗铣和半精铣,再借助极靴或侧面磁条做五面加工,翻面次数和垫块数量大幅下降。对模具交付周期来说,装夹时间省下来的每一分钟,都会直接变成机床稼动率和毛利。
Wagner Magnete 电磁夹板按磁路类型可分电磁型和电永磁型。电磁型响应快、结构成熟,适合需要频繁开关和连续调节的场合;电永磁型在充磁后不需持续供电,温升小、能耗低、断电安全,更适合精密模具、μm 级磨削和长期连续加工。很多高端 Wagner Magnete 电磁夹板会做成“加强型磁路 + 可换极板 + 控制器联机”的组合,既能扛重切,又能做精修。
极距是 Wagner Magnete 电磁夹板的关键参数。极距太宽,薄件吸不牢;极距太密,成本和发热上升。针对模具板块,常用横向极、纵向极或网格极;针对圆环类件,则用径向极夹板;针对薄钢板大批量磨削,会用细极距加黄铜隔磁槽,既保证吸力,又帮助散热和排屑。好的 Wagner Magnete 电磁夹板不是极越多越好,而是极距、极宽、隔磁材料和绕组槽形的系统匹配。
在大型机床上,单块 Wagner Magnete 电磁夹板可能做不到所需工作台尺寸,这时会用分段式或拼接式夹板。各段磁路独立,控制器统一协调,既避免一块坏了整台停,也方便后期单段维护。拼接处要做定位键、止口和高精度安装面,否则接缝处磁场不均,工件加工完会留下微小接刀痕。这也是为什么 Wagner Magnete 电磁夹板不能只当“铁板”买,而要让磁路、机械结构和控制系统一起验收。
Wagner Magnete 电磁夹板在治具制造和电极加工里也很受欢迎。EDM 电极坯料、石墨块、铜块如果靠台钳装夹,容易崩角;放到电磁夹板上,整个底面均匀受吸,铣外形和打基准都更稳。配合零点定位销和寻边程序,操作员甚至可以把“上料—校表—夹紧—加工”压缩成几个按钮动作。
使用 Wagner Magnete 电磁夹板时,有几个现场经验必须遵守。第一,底面要干净,切屑和氧化皮会制造气隙;第二,工件不能悬空太多,悬伸区越大,边缘吸力衰减越快;第三,薄件加工要先低力预夹再升到加工力,防止内应力释放导致弯曲;第四,加工完别硬撬,要走控制器退磁程序,让残磁降到允许范围;第五,极板磨耗到限值后要修磨或更换,不能拿铁锤砸极面。
从安全角度,Wagner Magnete 电磁夹板必须和机床安全链绑定。主轴启动前,控制器要回传“吸持力达标”;急停时,电永磁夹板保持吸持,电磁夹板则要有后备电源或机械止挡;机器人上下料时,夹具状态要进 PLC 互锁,避免“没吸稳就走刀”。这些细节决定 Wagner Magnete 电磁夹板是高级装备,还是现场隐患。
在新能源和航空航天领域,Wagner Magnete 电磁夹板开始用于电机端板、电池托盘模具、碳纤维成型钢模、钛合金工装坯料等零件。它们共同特点是:尺寸大、价值高、不允许压伤、批量小但一致性要求严。此时电磁夹板提供的“无痕装夹”就比传统夹具更有吸引力——没有压板印,没有钳口啃痕,没有反复找正带来的基准累积误差。
未来 Wagner Magnete 电磁夹板会朝三个方向走:一是模块化,像搭积木一样拼出不同尺寸和极距;二是智能化,夹板上嵌传感器,实时报温度、变形、吸力和极板磨损;三是工艺化,夹板不再只交“夹紧功能”,而是交“某类零件的标准装夹工艺包”。当夹板厂商开始卖工艺而不是卖铁块,模具车间和精密加工车间的竞争力也会被重新定义。