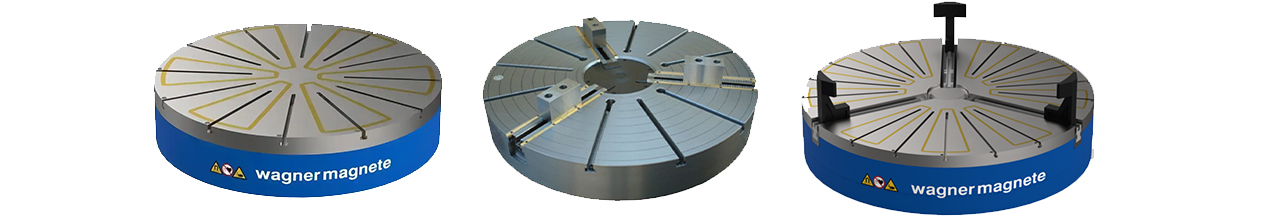
再好的 wagner magnete 卡盘、电磁夹具、电磁夹板、瓦格纳电磁铁,如果控制器不行,现场表现都会打对折。wagner magnete 控制器的作用,不是简单“通断电”而已,而是给磁系统供能、调压、调流、换极、退磁、监控、报警和联机。它可以说是整套磁装夹系统的大脑:夹多紧、什么时候夹、怎么松、剩磁多少、断电怎么办,全由它决定。
最基础的 wagner magnete 控制器是电源型控制单元,负责把电网交流电变成磁线圈需要的直流电流或电压。再往上,是磁极反转控制器,也就是常说的 pole-reversal control unit。它不仅能充磁,还能反向励磁、做交替衰减脉冲,从而把工件和卡盘里的剩磁降到最低。高级 wagner magnete 控制器用数字信号处理器做电流闭环,电网电压波动、线圈温度变化、电缆长度差异都不会明显改变实际吸持力。
在机床应用里,wagner magnete 控制器最关键的能力是“保持力可分级”。很多零件不能被最大磁力硬吸:薄板会凹,镜面会伤,精密镶件会微移。因此控制器通过编码输入或 HMI 设定保持力档位,常见是 16 级,扩展后可达 256 级。工艺员选“薄件模式”就低压预吸,“重切模式”才给满力,“松件模式”走退磁脉冲。wagner magnete 控制器让夹具从“开关量”变成“模拟量+工艺参数”。
退磁算法是 wagner magnete 控制器的硬功夫。工件加工后若带剩磁,轴承会吸磨屑,焊件会弧偏吹,测量机会读数漂移。控制器通过正脉冲、负脉冲、逐渐衰减的极反转序列,把磁畴打乱并趋于无序。不同材质、不同厚度、不同极距要用不同退磁程序;好的 wagner magnete 控制器内置多种循环,还能通过监控软件按工件类型自定义脉冲数、幅值和间隔。
安全功能也是 wagner magnete 控制器的重中之重。它要检测线圈短路、电缆断线、插头受潮、过载、过压、温升异常;要在吸持力不足时阻止主轴启动;要在急停时决定“保持还是释放”;要和机床安全继电器、PLC、机器人控制器做信号互锁。对于电永磁系统,wagner magnete 控制器还要保证失电后磁态不丢失;对于纯电磁系统,则要配后备电源或机械止动,避免突发掉电导致重件飞出。
在大型卡盘和拼接式电磁夹板场景,单台 wagner magnete 控制器可能带不动整张台面,这时可多台并联、统一参数、分区监控。每块区域吸力多少、温度多少、退磁是否完成,都能在 HMI 上看到。对于汽车批量件、模具大板和造船钢板处理,这种“分区磁控”比单台大电源更稳,也更容易维护——坏一块控制区,不至于整线停摆。
wagner magnete 控制器还承担“工艺存档”的任务。现代车间不接受“师傅说夹好了”这种黑箱。控制器可以记录每次装夹的电流曲线、保持力档位、退磁循环编号、报警历史和工件编号,把这些数据推给 MES 或 SCADA。出现质量异议时,能回溯“这块模具当时用了几级吸力、退磁走的是哪套程序”。这对医疗器械、航天零件、轴承精密件尤其重要。
从产品系列看,wagner magnete 控制器通常按电流、电压、磁体类型和功能等级划分。小型单元管几安到十几安,适合小卡盘、小电磁铁;中型单元管几十安,适合铣削用电永磁夹板;大型单元配合三相电源和对称负载设计,适合重型起重磁系统和大型机床阵列。无论大小,核心趋势都一样:从“电源盒”变成“磁控计算机”。
现场选 wagner magnete 控制器时常踩的坑有三个。一是只看额定电流,不看占空比和热设计;二是只看“能吸住”,不测松件残磁;三是只接接触器,不接安全 PLC。结果就是夏天线圈过热、薄件夹完变喇叭口、下班前急停后工件还在转。好的方案一定把 wagner magnete 控制器、卡盘极距、工件材质、机床安全链和退磁要求一起算。
未来 wagner magnete 控制器会继续往智能化走。它会识别“这次放上去的是铝还是钢”,会自动切换电磁/电永磁策略,会根据极板磨损历史提前提醒修磨,会把能耗、碳排、维护周期一起算进总成本。当磁装夹进入工业 4.0,wagner magnete 控制器不再是附件里的盒子,而是装夹工艺的操作系统。