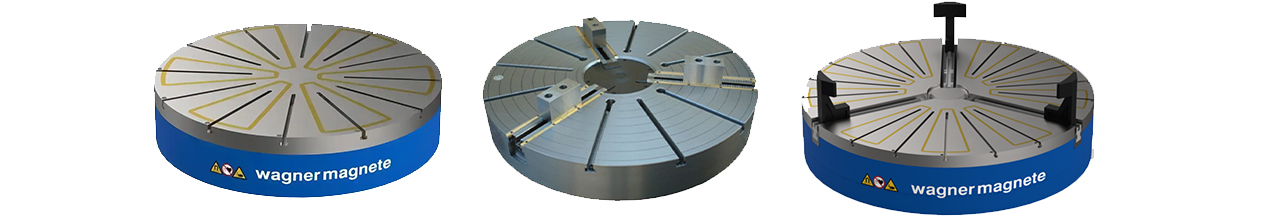
“瓦格纳电磁”这个叫法,在机床圈、自动化圈和物料搬运圈里,往往泛指一类以电磁吸持、电永磁吸持和磁控电子设备为核心能力的产品体系。它既包括机床上的瓦格纳电磁卡盘、瓦格纳电磁夹具,也包括产线上的瓦格纳电磁铁、起重磁吸系统、分离设备和退磁设备。今天再谈瓦格纳电磁,已经不能只谈“有没有磁性”,而要谈磁路是否高效、控制是否智能、残磁是否可控、断电是否安全。
早期电磁装夹的思路很简单:线圈通电产生磁场,钢板吸住工件;断电失去磁性,工件取下。这种方式响应快、结构直观,但缺点也明显——持续通电会发热,发热会带来尺寸漂移;一旦停电,吸持力消失,重工件有掉落风险;加工后工件和极板都可能带剩磁,影响后续装配和测量。
瓦格纳电磁体系后来的重要进化,是引入电永磁和磁极反转控制。电永磁不是把“电磁”删掉,而是把永磁体和可逆磁化绕组结合在一起:平时靠永磁保持,加工过程不通电;需要松开时,控制器发送反向脉冲,把磁状态翻转。这样一来,瓦格纳电磁产品既保留了电磁系统的可开关性,又具备了断电不失磁的安全特征。
在机床场景,瓦格纳电磁卡盘用于磨床、车床、铣床、加工中心、圆台磨、平面磨和工具磨。装夹对象从几毫米的薄片,到直径数米的回转零件,再到几吨重的模具模块,都能找到对应方案。瓦格纳电磁系统的核心指标也不再只是“吸力多大”,而是:吸力均匀性、极距适应性、温升曲线、重复定位精度、残磁水平、控制器响应时间,以及与机床安全链的配合能力。
在物料处理场景,瓦格纳电磁铁用于钢板分拣、废料吊运、棒料堆场、港口件杂货和回收产线。这里对瓦格纳电磁的要求是可靠、耐冲击、耐粉尘、耐潮湿,并且能在长时间工作下保持线圈绝缘稳定。起重类瓦格纳电磁产品往往还要考虑链条、电缆卷筒、滑环、整流器和过载保护,不是单买一个“磁铁”就能上线。
在质量检测与后处理环节,瓦格纳电磁体系还延伸到退磁器、低频退磁机、金属探测器和磁选设备。很多工厂忽略的一点是:工件被磁化后,如果残磁没处理好,焊道可能产生弧偏吹,传感器可能受干扰,轴承滚道可能吸附磨屑,测量机可能读出假尺寸。因此瓦格纳电磁不是“夹上就行”,而是“夹前、夹中、夹后都要管磁”。
控制电子设备是瓦格纳电磁的“大脑”。磁极反转控制器通过数字信号处理器调节电流和电压,实现充磁、保磁、退磁、反极和分步松件。高级一点的瓦格纳电磁控制器支持多档保持力,比如通过编码输入切换 16 级,再通过扩展输入做到 256 级;支持多组磁体参数存储,支持并联多台控制器驱动大尺寸卡盘,也支持与机床 PLC、零点定位系统、自动上下料机器人联动。
从产业角度看,瓦格纳电磁正在从“机床附件”走向“工艺装备”。在过去,夹具工程师选卡盘;现在,工艺工程师、质量工程师和自动化集成商都会参与磁装夹方案。因为瓦格纳电磁直接影响:首件合格率、薄件良率、模具研配时间、批量零件一致性、机器人换型节奏,以及测量室里的数据可信度。
在新能源行业,瓦格纳电磁用于电机壳、硅钢片、端盖、转子支架的装夹与搬运;在汽车行行业,用于轴承环硬车、齿轮坯磨削、冲压件分拣;在模具行业,用于模板、滑块、镶件的高效换装;在回收和冶金行业,用于废钢、切屑、有色金属混合物料的磁选与输送。不同行业对瓦格纳电磁的诉求不同,但底层逻辑一致:用最少的人工干预,把铁磁物体稳定地抓住、移走或固定住。
未来瓦格纳电磁的技术重心会有几个方向。第一是低能耗,用更短脉冲、更优磁路和更好冷却设计降低运行成本;第二是低残磁,让退磁程序像加工参数一样可配方化;第三是高安全,断电保持、双回路监控、机床安全 PLC 互锁会成为标配;第四是数字化,卡盘状态、温升、电流曲线、剩磁水平全部进 MES;第五是复合化,瓦格纳电磁与真空吸盘、零点夹紧、气动支撑、机器人末端工具结合,形成混合夹持单元。
可以说,瓦格纳电磁已经不是“通电吸铁”的老概念,而是一套覆盖装夹、搬运、分离、探测和退磁的工业磁控生态。谁能把磁路、电子、软件和工艺知识打通,谁就能在高端机床附件和智能物料处理市场里占据主动。