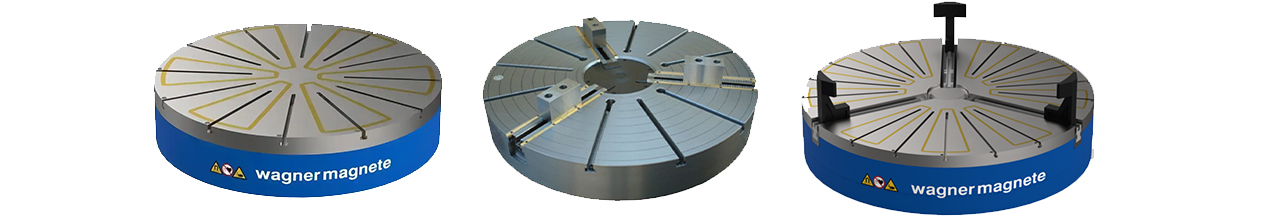
在精密加工现场,最怕的不是刀不够快,而是工件夹不住、夹变形、夹完回弹。Wagner Magnete 电磁夹具正是为解决这类问题而生。它用均匀磁吸代替点状压紧,用可控磁力代替过盈夹持,用退磁松开代替敲击撬动,正在成为模具、汽车零部件、轴承、医疗零件和薄板加工中的主流方案之一。
Wagner Magnete 电磁夹具的应用起点通常是“传统夹具吃瘪”的工况。比如 0.5 mm 不锈钢薄片,用台虎钳夹会卷边,用压板会翘角,用粘胶会影响表面;再比如球面轴承座、非标法兰、细长导轨、薄壁壳体,机械定位点少,受力点一多就变形。此时 Wagner Magnete 电磁夹具的大面积极板吸持优势就显现出来:磁力沿接触面分布,工件整体受力,局部压强小,变形自然小。
一套完整的 Wagner Magnete 电磁夹具通常包括磁夹具体、极板或极靴、控制单元、电缆接口、安全监视模块和机床互锁信号。磁夹具体负责形成主磁路;极靴用来适应曲面、台阶面和异形底面;控制单元决定吸力大小和退磁方式;安全模块确保只有在确认吸持力足够时才允许主轴启动。
在铣削场景中,Wagner Magnete 电磁夹具最怕被误解为“只能轻切”。实际上,经过加强磁路设计和可动极延伸件处理后,电永磁夹具可以承担重切削、型腔粗加工和多面加工。关键是保持力档位要选对:粗加工用高强度吸持,精加工可适度降低吸力以防止薄件内应力释放后变形,松件前再走退磁程序,让工件“自己松手”而不是被强行掰开。
在车削和磨削场景,Wagner Magnete 电磁夹具更强调回转对称和径向极设计。轴承环硬车时,环形磁极让套圈内壁或外径受力均匀,刀具退出区域有极靴让位,磨轮越程不受干涉。圆磨薄壁筒时,传统三爪会让筒类件变成椭圆,而 Wagner Magnete 电磁夹具的全周吸持可以把圆度误差压到很低。
模具行业是 Wagner Magnete 电磁夹具的高价值市场。一套模具从电极加工、型腔铣、热处理后端面磨削到装配修配,如果每次都设计专用压板、支撑块和螺杆,夹具准备时间会吞噬利润。Wagner Magnete 电磁夹具配合零位系统后,可以实现“大板直接上盘—粗定位—磁吸固定—加工—退磁下件—下一板继续”的流水化装夹。对多品种小批量模具厂来说,这种柔性的价值远高于单纯“夹力大”。
在自动化产线里,Wagner Magnete 电磁夹具还会演成机器人末端夹持方案。机器人抓钢板、抓冲压件、抓齿轮坯时,电磁末端相比气动夹爪不会划伤表面,相比真空吸盘在多孔或透气工件上更稳定。只要控制器做好掉电保持和过载保护,Wagner Magnete 电磁夹具就能在上下料工位替代大量非标气缸夹爪。
当然,Wagner Magnete 电磁夹具选型有门道。首先要看工件材料:铁磁材料才好吸,奥氏体不锈钢、铝、铜要建立特殊磁路或改用复合夹具。其次看接触面积:接触面越小,需要的单位磁感应强度越高;有气隙、毛刺、切屑时,要先清理或加极靴。再次看加工力方向:立铣的抬升力、车削的切向力、磨削的轻微法向力,对保持力安全系数的要求完全不同。最后看残磁要求:计量件、轴承件、焊接件往往要求退磁后剩磁极低,这时控制器和退磁算法比卡盘本身更关键。
Wagner Magnete 电磁夹具的维护也不复杂,但不能忽视。极板要经常除锈、除切屑、除研磨泥;电缆和插头要防潮防油;控制器要定期做自诊断;大尺寸夹具长期高负荷后要做吸力复测。很多现场“夹具不行了”,其实只是极板磨出沟槽、磁路被铁屑短路,修磨极板就能恢复性能。
从制造升级视角看,Wagner Magnete 电磁夹具的意义不只在省时间,而在把“装夹”变成可参数化、可复制、可追溯的工艺环节。过去老师傅靠手感拧压板;现在工艺员在 HMI 上选“薄板模式”“模具模式”“轴承环模式”,控制器自动给出充磁电流、保持档位和退磁脉冲数。装夹经验被沉淀进设备,而不是只长在老师傅脑子里。
未来,Wagner Magnete 电磁夹具会和数字孪生、机床健康监控、自动换型系统更深地绑定。夹具不再沉默,它会告诉系统:工件是否吸稳、极板是否磨损、剩磁是否超标、本次装夹力是否和上次一致。对于追求零缺陷制造的工厂来说,这种“会说话的夹具”正是智能车间缺失已久的最后一公里。